渗透探伤规程
渗透探伤规程要点:按缺陷类型与灵敏度选方法,光洁高灵敏件用后乳化型,粗糙低灵敏件用水洗型,现场无水电用溶剂去除型;焊缝检测应在焊后24小时进行。
核心要点
- 方法选用先满足缺陷类型与灵敏度要求,再考虑表面粗糙度、批量、水电条件
- 光洁且灵敏度要求高:后乳化型着色或后乳化型荧光,也可用溶剂去除型荧光
- 表面粗糙、灵敏度要求低:水洗型着色或水洗型荧光
- 现场无水源电源:溶剂去除型着色法
- 批量大:水洗型;大工件局部检测:溶剂去除型
- 有延迟裂纹倾向的材料,焊缝应在焊后至少 24 小时再检测
规程的核心是"先定灵敏度,再定去除方式":表面光洁、要求高的工件用后乳化型或溶剂去除型荧光;表面粗糙、要求低的用水洗型;现场没水没电就用溶剂去除型着色。有延迟裂纹倾向的材料,焊缝要等至少 24 小时后再检。
渗透检测方法的选用,首先应满足检测缺陷类型和灵敏度的要求。在此基础上,可根据被检工件表面粗糙度、检测批量大小和检测现场的水源、电源等条件来决定。
5.2.2 对于表面光洁且检测灵敏度要求高的工件,宜采用后乳化型着色法或后乳化型荧光法,也可采用溶剂去除型荧光法。
5.2.3 表面粗糙且检测灵敏度要求低的工件宜采用水洗型着色法或水洗型荧光法。
5.2.4 对现场无水源、电源的检测宜采用溶剂去除型着色法。
5.2.5 对于批量大的工件检测,宜采用水洗型着色法或水洗型荧光法。
5.2.6 对于大工件的局部检测,宜采用溶剂去除型着色法或溶剂去除型荧光法。
5.2.7 荧光法比着色法有较高的检测灵敏度。
5.3 检测时机
5.3.1 除非另有规定,焊缝的渗透检测应在焊接完工后或焊接工序完成后进行。对有延迟裂纹倾向的材料,至少应在焊接完成24h后进行焊缝的渗透检测。
5.3.2 紧固件和锻件的渗透检测一般应安排在最终热处理之后进行。
5.4 表面准备
5.4.1 工件被检表面不得有影响渗透检测的铁锈、氧化皮、焊接飞溅、铁屑、毛刺以及各种防护层。
5.4.2 被检工件机加工表面粗糙度Ra≤12.5μm;被检工件非机加工表面的粗糙度可适当放宽,但不得影响检验结果。
5.4.3 局部检测时,准备工作范围应从检测部位四周向外扩展25mm。
6 渗透检测实施及过程控制
6.1 检测实施
6.1.1 预清洗 检测部位的表面状况在很大程度上影响着渗透检测的检测质量。因此在进行表面清理之后,应进行预清洗,以去除检测表面的污垢。清洗时,可采用溶剂、洗涤剂等进行。清洗范围应满足5.4.3的要求。铝、镁、钛合金和奥氏体钢制零件经机械加工的表面,如确有需要,可先进行酸洗或碱洗,然后再进行渗透检测。清洗后,检测面上遗留的溶剂和水分等必须干燥,且应保证在施加渗透剂前不被污染。
6.1.2 施加渗透剂
6.1.2.1 渗透剂施加方法:施加方法应根据零件大小、形状、数量和检测部位来选择。所选方法应保证被检部位完全被渗透剂覆盖,并在整个渗透时间内保持润湿状态。具体施加方法如下:
- 喷涂:可用静电喷涂装置、喷罐及低压泵等进行。
- 刷涂:可用刷子、棉纱或布等进行。
- 浇涂:将渗透剂直接浇在工件被检面上。
- 浸涂:把整个工件浸泡在渗透剂中。
6.1.2.2 渗透时间及温度:在10℃~50℃的温度条件下,渗透剂持续时间一般不应少于10min。当温度条件不能满足上述条件时,应按JB/T4730.5附录B(规范性附录)对操作方法进行鉴定。
6.1.3 乳化处理
6.1.3.1 在进行乳化处理前,对被检工件表面所附着的残余渗透剂应尽可能去除。使用亲水型乳化剂时,先用水喷法直接排除大部分多余的渗透剂,再施加乳化剂,待被检工件表面多余的渗透剂充分乳化,然后再用水清洗。使用亲油型乳化剂时,乳化剂不能在工件上搅动,乳化结束后,应立即浸入水中或用水喷洗方法停止乳化,再用水喷洗。
6.1.3.2 乳化剂可采用浸渍、浇涂和喷洒(亲水型)等方法施加于工件被检表面,不允许采用刷涂法。
6.1.3.3 对过渡的背景可通过补充乳化的办法予以去除,经过补充乳化后仍未达到一个满意的背景时,应将工件按工艺要求重新处理。出现明显的过清洗时要求将工件清洗并重新处理。
6.1.3.4 乳化时间取决于乳化剂和渗透剂的性能及被检工件表面粗糙度。一般应按生产厂的使用说明书和试验选取。
6.1.4 去除多余的渗透剂
6.1.4.1 在清洗工件被检表面以去除多余的渗透剂时,应注意防止过度去除而使检测质量下降,同时也应注意防止去除不足而造成对缺陷显示识别困难。用荧光渗透剂时,可在紫外灯照射下边观察边去除。
6.1.4.2 水洗型和后乳化型渗透剂(乳化后)均可用水去除。冲洗时,水射束与被检面的夹角以30°为宜,水温为10℃~40℃,如无特殊规定,冲洗装置喷嘴处的水压应不超过0.34MPa。在无冲洗装置时,可采用干净不脱毛的抹布蘸水依次擦洗。
6.1.4.3 溶剂去除型渗透剂用清洗剂去除。除特别难清洗的地方外,一般应先用干燥、洁净不脱毛的布依次擦拭,直至大部分多余渗透剂被去除后,再用蘸有清洗剂的干净不脱毛布或纸进行擦拭,直至将被检面上多余的渗透剂全部擦净。但应注意,不得往复擦拭,不得用清洗剂直接在被检面上冲洗。
6.1.5 干燥处理
6.1.5.1 施加干式显像剂、溶剂悬浮显像剂时,检测面应在施加前进行干燥;施加水湿式显像剂(水溶解、水悬浮显像剂)时,检测面应在施加后进行干燥处理。
6.1.5.2 采用自显像应在水清洗后进行干燥。
6.1.5.3 一般可用热风进行干燥或进行自然干燥。干燥时,被检面的温度不得大于50℃。当采用溶剂去除多余渗透剂时,应在室温下自然干燥。
6.1.5.4 干燥时间通常为5min~10min。
6.1.6 施加显像剂
6.1.6.1 使用干式显像剂时,须先经干燥处理,再用适当方法将显像剂均匀地喷洒在整个被检表面上,并保持一段时间。多余的显像剂通过轻敲或轻气流清除方式去除。
6.1.6.2 使用水湿式显像剂时,在被检面经过清洗处理后,可直接将显像剂喷洒或涂刷到被检面上或将工件浸入到显像剂中,然后再迅速排除多余显像剂,并进行干燥处理。
6.1.6.3 使用溶剂悬浮显像剂时,在被检面经干燥处理后,将显像剂喷洒或刷涂到被检面上,然后进行自然干燥或用暖风(30℃~50℃)吹干。
6.1.6.4 采用自显像时,停留时间最短10min,最长2h。
6.1.6.5 悬浮式显像剂在使用前应充分搅拌均匀。显像剂施加应薄而均匀,不可在同一地点反复多次施加。
6.1.6.6 喷涂显像剂时,喷嘴离被检面距离为300mm~400mm,喷涂方向与被检面夹角为30°~40°。
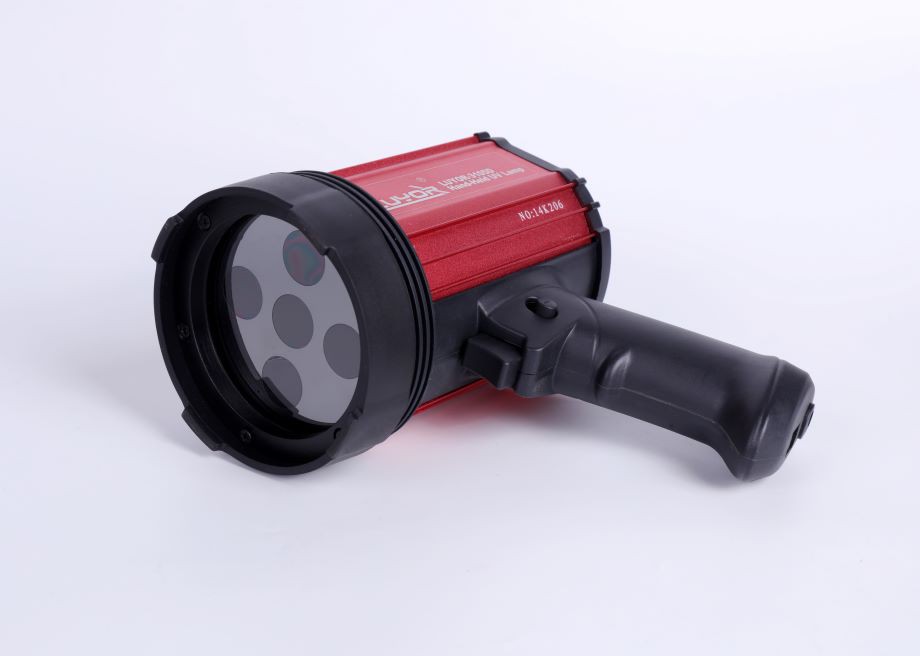
LUYOR-3105/3105D便携式LED紫外线探伤灯
方法怎么选
| 工况 | 推荐方法 |
|---|---|
| 表面光洁、灵敏度要求高 | 后乳化型着色/荧光,或溶剂去除型荧光 |
| 表面粗糙、灵敏度要求低 | 水洗型着色或水洗型荧光 |
| 现场无水源、无电源 | 溶剂去除型着色 |
| 批量大的小件 | 水洗型着色或水洗型荧光 |
| 大工件局部检测 | 溶剂去除型着色或荧光 |
检测时机与表面准备
焊缝的渗透检测应在焊接完工或工序完成后进行;对有延迟裂纹倾向的材料,至少应在焊接完成 24 小时后检测,否则裂纹还没张开,检不出来。表面准备要求被检面不得有铁锈、氧化皮、焊接飞溅、铁屑、毛刺及各种防护层;机加工表面粗糙度 Ra 不大于 12.5 微米,非机加工面按标准放宽但仍需保证不掩盖缺陷。
操作纪律
渗透时间、去除方式、干燥时间、显像时间这四项必须按工艺卡执行,不能凭手感。尤其"去除多余渗透剂"这一步,擦过头会把缺陷里的渗透剂一起带走,造成漏检;擦不够则背景过重,判读困难。荧光法在暗室观察前要给眼睛 1 至 2 分钟适应时间,观察距离与角度也要固定。
常见问题
荧光法和着色法哪个灵敏度高?
荧光法更高,标准也明确"荧光法比着色法有较高的检测灵敏度"。条件允许时优先选荧光。
为什么要等 24 小时?
延迟裂纹在焊后一段时间才张开,过早检测时裂纹闭合,渗透剂进不去。
检测后必须清洗吗?
必须。残留渗透剂与显像剂可能影响后续涂装、焊接或使用,按规程清洗并干燥。
相关产品与延伸阅读
上海路阳仪器有限公司. 《渗透探伤规程》[EB/OL]. 上海路阳仪器有限公司, 2024-09-06. https://www.luyor.net/jishujieda/128.html.

