磁粉检测的常见的错误认知
磁粉检测十个常见错误认知:适用范围、磁悬液更换、磁化电流大小、预清洗、涂层影响、多向磁化与日常校验,附黑光灯辐照度与环境白光的量化要求、退磁时机与自查清单。
核心要点
- 只有铁、镍、钴及其合金可磁化,铝、奥氏体不锈钢不能做磁粉检测
- 磁化电流不是越大越好,过大会让整件发亮、掩盖缺陷磁痕
- 磁悬液污染与浓度超标是漏检主因,需按周期做浓度与污染检查
- 荧光法黑光灯 38cm 处应达 1000µW/cm²,环境白光不宜超过 20lx
磁粉检测看起来是五大常规方法里最简单的一个:磁化、浇液、照灯、看磁痕。正因为简单,很多习惯性的错误被一代代传下来——用铝件做磁粉、电流越大越好、磁悬液半年不换、黑光灯亮着就算合格。下面这十条,是近几年在现场反复见到的认知偏差。
磁粉检测是以磁粉做显示介质对缺陷进行观察的方法。根据磁化时施加的磁粉介质种类,检测方法分为湿法和干法;按照工件上施加磁粉的时间,检验方法分为连续法和剩磁法。铁磁性材料工件被磁化后,由于不连续性的存在,使工件表面和近表面的磁力线发生局部畸变而产生漏磁场,吸附施加在工件表面的磁粉,在合适的光照下形成目视可见的磁痕,从而显示出不连续性的位置、大小、形状和严重程度。又称磁粉检验或磁粉探伤,属于无损检测五大常规方法之一。

在这里,我们直接罗列了近年来在这一领域所看到的10个常见错误认识。
常见错误认识
- 磁粉检测可应用于所有金属
您要检测的零件是什么材料的?了解您的零件是用什么金属制造的是很重要的,因为只有铁、镍和钴可以被磁化。它们的大多数合金和许多种类的钢也具有可被磁化的磁性。
目前用于制造飞机的材料中铝预计占到80%,这是因为它重量轻,强度大,可预测和便宜。它也是最常见的不能磁化却被误用于磁粉检测的金属之一。
如果你不确定某物是否能被磁化,只须拿一块永久磁铁放上去,看是否能吸住它。 - 您用的磁悬液无需更换
无论您的空间和工件有多干净,污染物还是会存在于每个环境中。油、油脂、沙子、尘土和其他固体物将被受检件带入到您的磁悬液。
水磁悬液中混入的油,或油磁悬液中混入的水,都是主要值得注意的问题。这些多余的污染物会影响检测性能和掩盖磁痕显示。
判断磁悬液是否需要更换的最常用的方法是,在日常的磁悬液浓度测试时检查经过沉淀的磁悬液样品。通过观察载液或磁粉沉淀物是否出现不同的颜色、分层或条带,你可以发现污染。如果有一个条带的荧光比大多数材料更明亮,说明该处有过多的从荧光磁粉上剥离的荧光颜料,则磁悬液应该更换。
如果杂质(包括带状及条纹物)的体积超过沉淀磁粉体积的30%时,应更换磁悬液。 - 磁化电流总是越大越好
让更大的电流通过工件并不总是更好。
如果你对工件施以更大的安培数电流来磁化,你很可能会看不到缺陷的磁痕显示。这是因为荧光磁粉将不仅被缺陷处的漏磁场所吸引(形成显示),而且会被整个工件吸引,这将形成一个明亮的背景,会掩盖探伤者需要寻找的磁痕显示。
由于需要与背景有鲜明的对比度以便发现缺陷显示,因此不宜使用过大电流对工件进行磁化而掩盖了缺陷。
和磁粉检测3级人员一起来制定针对不同工件的正确的磁探规范是非常重要的。 - 所有的材料用同样的规范磁化
如果工件外观相同,但材料(包括材料牌号和热处理状态)不同,则不应使用相同的磁化规范。这是因为不同的材料具有不同的导磁率和顽磁性(矫顽力)。
磁导率影响磁通通过工件的难易程度,材料的磁导率越大则工件越容易被磁化,产生的磁通量越大,由于缺陷而形成的可吸引磁粉的小的漏磁通也越大。材料的矫顽力影响材料在被磁化后保留剩磁的能力。
为了确保工件得到适当的检测,请仔细检查其材料,不要认为相同的磁化规范可以用于外形相似的工件。 - 工件的预清洗是不必要的
工件的预清洗是保证磁粉检测工艺过程具有出色检出率的一个关键环节。如果你对工件进行了正确的预清洗,将减少对所用磁悬液的污染,同时提高工件上缺陷显示的识别度。
在将工件送至磁探区域之前,使用清洁剂或去除剂对其作预备处理。这不仅能提高你的检测质量,还能减少你需要更换磁悬液的频率。 - 可以带涂层磁探,而不考虑涂层具体条件
根据ASTM E709-15,"薄的非导电涂料,如1或2 mil(0.02至0.05mm)的油漆,通常不会妨碍显示的形成。但对于直接通电磁化,必须先将所有电接触处的涂层去除。"
导电涂料也会掩盖工件上的不连续,而且必须证明可以检测出涂层下工件表面的不连续。 - 必须总是磁化两次
当对纵向和横向的裂纹都需要检测时,大多数磁探机需要对工件磁化与检查两次。这是因为每次磁化产生的磁场只适于检测与其有一定方向关系的缺陷,而且会消减另一方向磁化形成的显示。对工件实施两个方向的磁化与检查有两种方式。
方式一是每次只检测一个方向的裂纹。磁探规范由经认证的3级人员根据工件的几何形状和预期用途来决定。
第二种可避免再次通电磁化的方式是使用具有多向磁化装置的设备。这些设备的多相电路可以同时实施两个方向的磁化,两个方向的磁场只要调整适当不会彼此抑制。
如果你检测的工件数量大,并且需要检查两个方向的裂纹,那么多向湿法磁探机是理想的选择。对每个工件它只须一次通电磁化即可,而且只需要用一个紫外线灯进行检查,而不是两个。 - 日常系统性能检查并不重要
这样做是有理由的:这是ASTM和NADCAP标准要求进行和记录的质量检查。
履行日常检查对于确保您的磁悬液和机器处于正常工作状态至关重要。操作员必须检查有关特性条件,如磁悬液浓度和紫外线灯强度,每天或每个班次至少一次。有很多质量检查项目,比如环境白光,它对检查人员的检出缺陷显示的影响很大。
从长远来看,日常的检查可以节省时间和金钱。曾经有过这样的例子,因为机器没有被正确校准,没有任何工件被磁化,所以必须重新检测一遍。 - 添加磁粉可以使显示更容易发现
磁粉不是越多越好。
在磁悬液中加入过多的磁粉会使其浓度过高。因过量的背景,会失去检出小缺陷的能力。
较稳妥的做法是更换整个磁悬液,慢慢加入磁粉,直到达到正确的浓度。 - 多向磁化设备总是更好
如果你只检测几个工件,那么也许就不值得花时间调整设备的多向磁化电流,因为如果你是用同样的磁化方法检测大批量零件,一个多向磁化设备只会把您检测的时间减少一半。
对于数量少的复杂零件,建议使用标准的通用型磁探机,并在垂直的方向上进行两次磁化与检查。
磁粉检测适用于
- 适用于检测铁磁性材料表面和近表面缺陷,例如:表面和近表面间隙极窄的裂纹和目视难以看出的其他缺陷。不适合检测埋藏较深的内部缺陷。
- 适用于检测铁镍基铁磁性材料,例如:马氏体不锈钢和沉淀硬化不锈钢材料,不适用于检测非磁性材料,例如:奥氏体不锈钢材料。
- 适用于检测未加工的原材料(如钢坯)和加工的半成品、成品件及在役与使用过的工件。
- 适用于检测管材棒材板材形材和锻钢件铸钢件及焊接件。
- 适用于检测工件表面和近表面的延伸方向与磁力线方向尽量垂直的缺陷,但不适用于检测延伸方向与磁力线方向夹角小于20°的缺陷。
- 适用于检测工件表面和近表面较小的缺陷,不适合检测浅而宽的缺陷。
黑光灯与白光:被忽略的量化指标
荧光磁粉检测的灵敏度,很大程度取决于“暗”够不够暗、灯够不够亮,而这两项恰恰最容易被“凭感觉”带过。
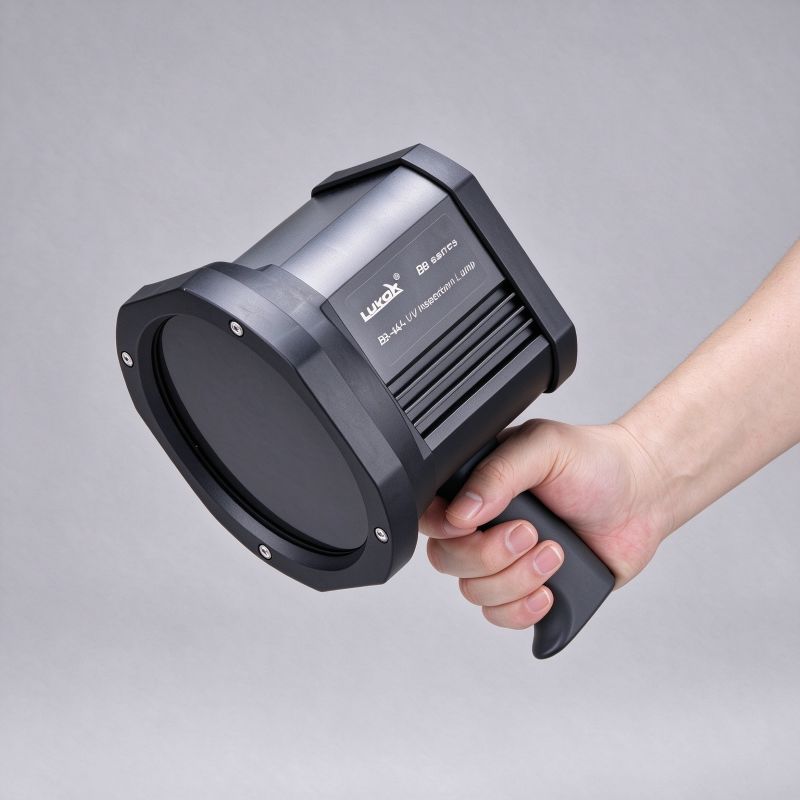
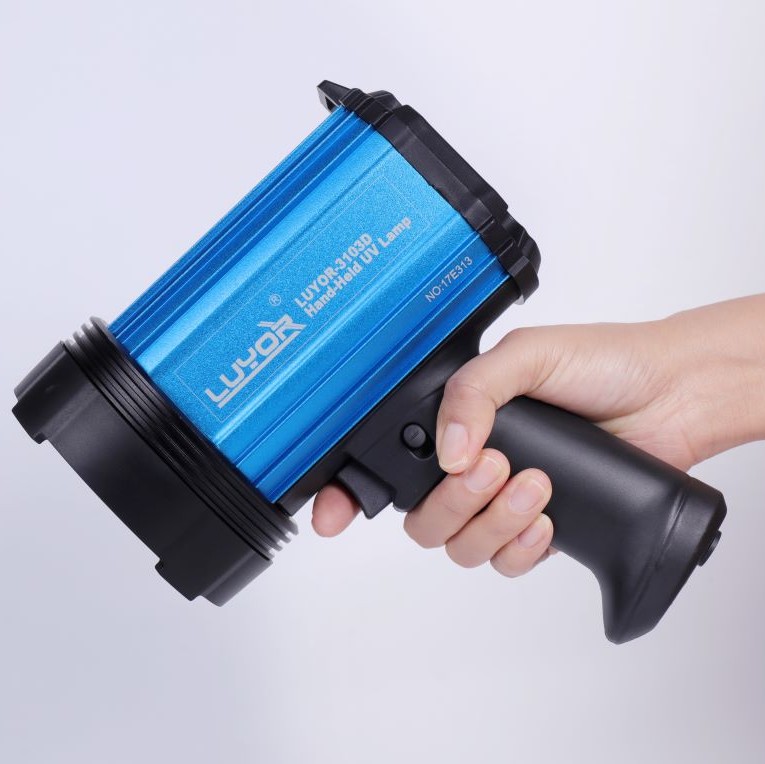
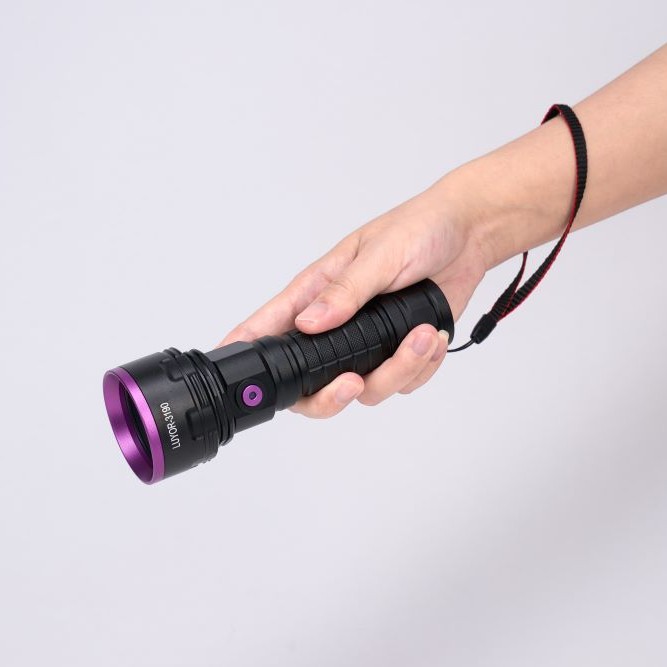
- 黑光灯辐照度:按 ASTM E3022 与 GB/T 5097,滤光后的黑光灯在 38cm 处、光斑中心直径约 25mm 范围内的 UV-A 辐照度应不低于 1000 µW/cm²(部分行业规程要求 1200 以上)。新灯通常有 3000–6000,用一年掉到 1500 很常见。
- 白光水平:检测区域的白光照度不宜超过 20 lx。车间顶灯全开时往往有 200–500 lx,荧光对比度会被彻底冲淡。
- 预热:黑光灯点亮后需稳定 5 分钟再测,冷态读数偏低,容易误判为“灯不行了”。
- 滤光片:有裂纹、发雾、脱膜都会漏出可见光,看到工件发紫就说明滤光片该换了。
建议每班次开机前做一次“灯 + 白光”的点检并记录,每周用辐照计实测一次。这条记录在 NADCAP 与 AS9100 审核里是必查项。
退磁:什么时候必须做
磁粉检测后工件会带剩磁,多数情况下影响不大,但以下场合必须退磁:
- 后续要焊接——剩磁会把铁屑吸进坡口,造成未熔合与气孔;
- 后续要精加工——切屑吸附在刀具与工件上,划伤已加工面;
- 轴承、齿轮、液压件——剩磁吸附磨粒,加速磨损;
- 仪表附近或需防磁环境——剩磁干扰传感器;
- 返修前——剩磁会干扰再次磁化的方向。
退磁方法常用交流线圈通过法或直流换向衰减法,原则是“磁场方向反复换向、幅值逐次减小”。退磁后用霍尔探头或磁罗盘确认剩磁在 3Gs 以下(部分行业要求 2Gs)。注意退磁后不要再用磁铁或磁性夹具接触工件,否则前功尽弃。
一份可执行的自查清单
把上面十条落到班前五分钟的检查里,比贴在墙上的规程更管用:
- 今天检的件是什么材料?用磁铁吸一下确认可磁化。
- 磁化规范是按材料牌号与热处理状态选的,还是照抄上一个件?
- 磁悬液浓度测了吗?沉淀管里的磁粉柱高度对不对?
- 液里有油、有水、有铁屑吗?荧光磁粉是否已褪色?
- 工件进磁探区前洗过了吗?涂层厚度是否在允许范围?
- 黑光灯预热够 5 分钟吗?辐照度与白光照度记了吗?
- 两个方向的磁化都做了吗?退磁做了吗?
七条问完,一次检测的基本质量就有底了。
常见问题
不锈钢能不能做磁粉检测?
分类型。马氏体不锈钢、沉淀硬化不锈钢、铁素体不锈钢有磁性,可以做;奥氏体不锈钢(如 304、316)基本无磁性,不能做磁粉,应改用渗透检测。
磁化电流大一点是不是更容易发现缺陷?
相反。电流过大时整个工件表面都会吸附磁粉,形成明亮背景,缺陷处的磁痕反而淹没在里面。正确做法是按标准与工件尺寸计算,并用试片验证综合性能。
带漆的工件能直接磁粉吗?
薄的非导电涂层(约 0.02–0.05mm)通常不妨碍磁痕形成,但导电涂层会屏蔽漏磁场,且直接通电磁化时必须先去除电接触处的涂层。有涂层时应先用带人工缺陷的对比试片验证能否检出。
相关产品与延伸阅读
上海路阳仪器有限公司. 《磁粉检测的常见的错误认知》[EB/OL]. 上海路阳仪器有限公司, 2024-10-27. https://www.luyor.net/jishuwenzhang/magnetic-particle-testing.html.