荧光渗透检测操作规程与紫外判读
荧光渗透检测七道工序的时间、温度与手法决定缺陷显示的真假。本文给出可落到工位的操作规程,并把最容易被省略的强制条款单列:暗适应不少于 5 分钟、工件表面紫外辐照度不低于 1000 µW/cm²、自显像 3000 µW/cm²、显像时间不超过 60 分钟、每班用试块做系统灵敏度校验。
核心要点
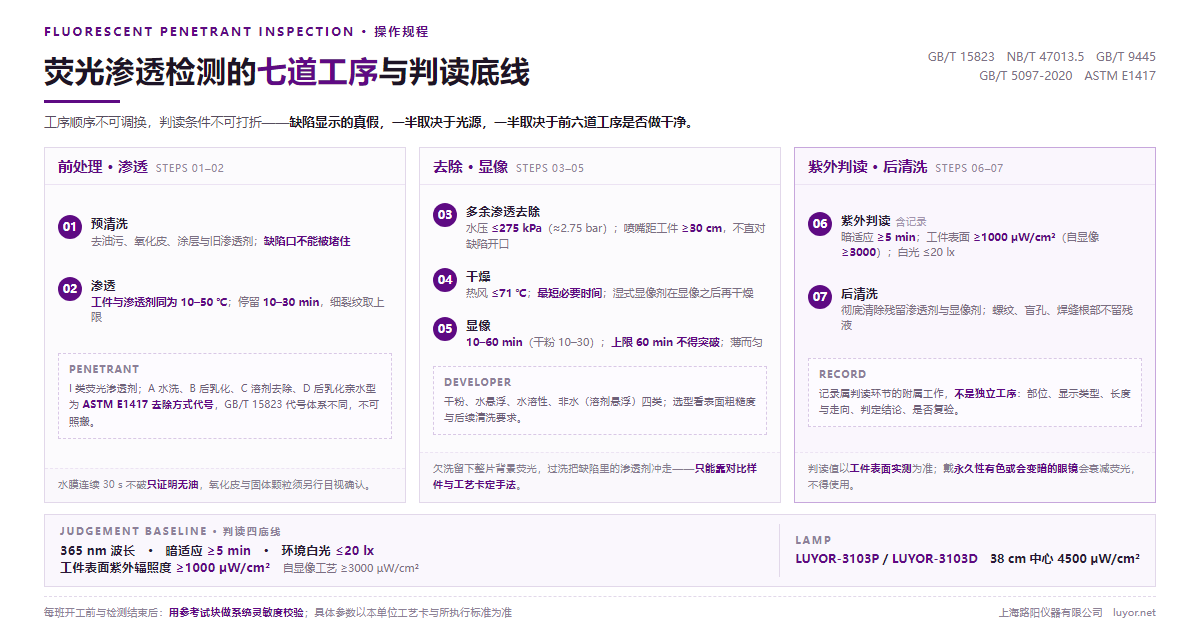
七道工序是预清洗、渗透、去除多余渗透剂、干燥、显像、判读、后清洗;「记录」不是独立工序,它是判读环节的附属工作
判读有四条底线:365 nm 波长、暗适应不少于 5 分钟、工件表面不低于 1000 µW/cm²、环境白光不高于 20 lx;采用自显像工艺时照度下限提高到 3000 µW/cm²
每班开检前与检测结束后都要用参考试块做系统灵敏度校验;显像时间 10–60 分钟,超过 60 分钟不是「多等更清楚」,而是伪显示成片
设备分工:LUYOR-3103P 走市电,适合固定暗室与检测工位;LUYOR-3103D 用 24V 锂电池组,适合现场、高空与没有插座的工位
荧光渗透检测(PT)的道理不复杂:渗透剂靠毛细作用钻进表面开口缺陷,洗掉多余的部分,用显像剂把它吸回表面,最后在紫外灯下看它亮不亮。难的是「做到什么程度算够」——水膜试验合格是不是就等于洗干净了、显像等多久算超时、进暗室要不要先站够五分钟。这些地方标准写得比经验严,现场却常按经验做。这份规程按工位顺序把七道工序拆开,每道给可执行的动作与判定依据,并把最容易被省略的强制条款单独标出来。
一、这份规程管什么,不管什么
适用对象:非多孔性材料的表面开口缺陷检测,包括锻件、铸件、机加工件、焊缝、陶瓷与玻璃。典型工件是轴、齿轮、连杆、法兰、接管角焊缝、涡轮叶片这类「裂纹从表面开、又不允许破坏」的零件。
不适用的情况:多孔材料(粉末冶金件、未致密陶瓷)会把渗透剂吸进整个基体,洗不干净也判不准;表面有涂层、镀层、氧化皮未去除时,缺陷口被盖住,渗透剂进不去;表面粗糙度过大时,残留渗透剂造成的背景会淹没真实显示。这几种情况要先处理表面,或者改用其他方法。
开工前的四条前提,缺一条就不该开检
1. 人员。按 GB/T 9445(等同 ISO 9712)取得相应方法与本等级的资格。分工要写清楚,否则两头都出错:Ⅰ 级人员在 Ⅱ 级及以上人员监督下可以执行检测操作——预清洗、渗透、去除、干燥、显像、按工艺卡记录结果;缺陷的解释、评定与验收判定由 Ⅱ 级及以上人员承担。把「判读」整体划给 Ⅱ 级,常见后果是现场人手不够,于是有人无证顶岗;反过来让 Ⅰ 级独立签评定结论,同样是超范围作业。两种都不符合,只是错的方向不同。
2. 工艺卡。每类工件一份,写明渗透剂型号与类型、去除方法(水洗 / 后乳化 / 溶剂)、渗透与显像的停留时间、显像剂类型、验收标准。采用自显像工艺的,必须在工艺卡上单独写明照度下限 3000 µW/cm²,不能与常规工艺共用一句「不低于 1000」。没有工艺卡就开工,等于每次都在重新发明流程,结果不可复现。
3. 器具与计量。渗透剂、清洗剂、显像剂按工艺卡配齐且在有效期内;参考试块一套,用于每班的系统灵敏度校验;紫外照度计必须是 UV-A 探头(光谱响应峰值在 365 nm 附近),并在计量校准有效期内;白光照度计要能读到 20 lx 以下。这一条比「有没有照度计」更关键:普通紫外照度计(测 UV-B、UV-C 或宽谱的)探头响应与 365 nm 不匹配,读数可能虚高数倍,现场照着这个数判定「够了」,实际照度不到下限的一半,审核时直接判设备不符合。
4. 环境。暗室或可遮光工位,工件表面白光能控到 20 lx 以内;暗区要能让人连续停留 5 分钟以上不受白光干扰——搭临时工位时这条最容易被忽略,遮光布围出的空间往往留不住人,进出一次就得重新计时。
开工前先把三个容易混淆的数值分清,它们管的事完全不同:
| 数值 | 管的是什么 | 标准性质 | 现场怎么用 |
|---|---|---|---|
| 1000 µW/cm² | 常规荧光渗透判读时工件表面的紫外辐照度下限 | 强制下限 | 实测点放在工件表面,低于它不得判读 |
| 3000 µW/cm² | 采用自显像工艺时的同一指标 | 强制下限(更高) | 工艺卡写自显像,就按 3000 执行,不沿用 1000 |
| 50 W/m² (5000 µW/cm²) | GB/T 5097-2020 中「应避免高能量长时间紫外辐射,通常不超过」的值 | 指导性建议值,不是强制判定阈值 | 约束工件表面的辐照水平,避免过曝与荧光染料光褪色 |
二、七道工序:每道做到什么程度算够
先把全流程摆在一张表里,再逐道展开。表里的时间与温度是行业通行区间,具体数值以本单位工艺卡和所执行标准(GB/T 15823、NB/T 47013.5、ASTM E1417、ISO 3452-1)为准。
| 工序 | 目的 | 关键控制点 | 常见错误 |
|---|---|---|---|
| 1 预清洗 | 让缺陷口敞开:无油、无锈、无涂层、无旧渗透剂 | 水膜连续 30 s 不破(只证明无油);氧化皮与固体颗粒另需目视确认;洗后彻底干燥 | 只擦表面不除锈;水膜合格就认为预清洗合格 |
| 2 渗透 | 让渗透剂靠毛细作用进入缺陷 | 工件与渗透剂温度同为 10–50 ℃;停留 10–30 min,细裂纹取上限;全程保持湿润 | 只量液温不量工件;时间按经验砍半 |
| 3 去除多余渗透剂 | 去掉表面多余的,保留缺陷内的 | 水压 ≤275 kPa(约 2.75 bar);喷嘴距工件 ≥30 cm 且不直对缺陷开口;后乳化型先乳化;溶剂型单向擦拭 | 用高压水枪冲;正对缺陷猛冲;来回抹 |
| 4 干燥 | 给显像剂一个干燥表面(湿式显像剂除外) | 热风 ≤71 ℃,用最短必要时间;只针对水洗 / 后乳化型;湿式显像剂在显像之后再干燥 | 高温快干;以为烘得越久越放心 |
| 5 显像 | 把缺陷内的渗透剂吸回表面并铺开 | 干粉 10–30 min;湿式与非水型按工艺卡;总显像时间 10–60 min,不得超过 60 min;薄而匀 | 喷太厚盖住显示;一批一起等,超时产生伪显示 |
| 6 判读(含记录) | 在暗室条件下观察、判定并记录 | 暗适应 ≥5 min;工件表面 ≥1000 µW/cm²(自显像 ≥3000);白光 ≤20 lx;边判边记 | 进暗室就看;戴墨镜防紫外;判完再补记录 |
| 7 后清洗 | 去除残留的渗透剂与显像剂 | 水洗 / 后乳化型清水冲净,溶剂型溶剂擦拭;螺纹、盲孔、焊缝根部重点清 | 残留不洗:腐蚀、影响焊接涂装,还会在下一件上造假显示 |
1. 预清洗
这一步决定后面六步有没有意义。油膜、氧化皮、涂层、上一次检测留下的渗透剂,任何一样留在缺陷口,渗透剂就进不去,而工件看起来「很干净」,检出的结果是假阴性。
做法:油脂类用碱性或乳化型清洗剂,配合超声或蒸汽脱脂;锈与氧化皮用机械方法去除。喷砂要分情况看,不能一概而论:压力高、砂粒粗的喷砂会把金属压覆到缺陷口上,形成一层「假皮」,比不洗更糟,这种要避免;压力与砂粒可控的精喷砂(细砂、玻璃丸)在工艺文件明确允许、喷后做过表面确认的条件下,是可以用于预清洗的。判断标准不是「喷没喷」,而是「缺陷口有没有被封堵」。补焊、打磨、机加工之后的工件,必须重新预清洗,因为加工过程会把油污重新带进缺陷。
判定是两条并行,不是一条。一是水膜连续性试验:工件浸水后取出,表面水膜连续保持 30 秒不破裂,说明表面无油。二是目视检查(必要时 5–10 倍放大):确认无氧化皮、无残留涂层、无固体颗粒、无毛刺。水膜试验只能证明「没有油」——氧化皮、砂粒、加工毛刺照样能盖住缺陷开口,水膜却可以连续 30 秒不破。把水膜合格当成预清洗全部合格,是现场很常见的误判。清洗后必须彻底干燥,残留水膜会把渗透剂挡在缺陷口外。
2. 渗透
温度:标准给的 10–50 ℃ 这个区间,同时约束工件与渗透剂。只量渗透剂液温、不量工件本体温度,是现场最常见的漏项:冬天从室外搬进来的铸件表面可能只有几度,渗透剂却是 25 ℃,毛细作用照样慢得离谱;夏天暴晒后的工件表面能到 60 ℃ 以上,渗透剂上去几分钟就干。工件温度超出区间时,先把工件放到检测环境里均温,再开始渗透。
时间:按工艺卡,常规 10–30 分钟;细而深的裂纹、粗糙表面、较低温度都取上限。渗透靠毛细作用,时间不足时缺陷里进的渗透剂少,显像后亮度低,表现为「时有时无」的弱显示——比完全看不见更危险,因为它容易被当成假显示放过。
方法:浸、刷、喷都可以,要求是整个检测面在停留期间保持湿润。喷或刷时最容易出的问题是「薄薄一层、几分钟就干了」,干掉的渗透剂不会再往缺陷里走,等于停留时间被打了折。批量小件建议整件浸没。
类型与代号:荧光渗透剂属 I 类,按多余渗透剂的去除方式分四种——A 水洗型、B 后乳化型、C 溶剂去除型、D 后乳化亲水型。这四个字母是 ASTM E1417(ISO 3452-1 同体系)对去除方式的代号,不是国内标准的写法;GB/T 15823 用「渗透剂类型 + 去除方法」的组合方式标注,代号体系不一样,照搬字母容易对不上。看工艺卡时以卡片上写明的标准与代号为准,跨标准引用要重新对照一次。选型上:水洗型操作简单但灵敏度中等,后乳化型灵敏度高、适合细裂纹,溶剂去除型适合局部检测与现场作业。同一工件不要混用不同类型,残留的旧渗透剂会污染新渗透剂。
3. 去除多余渗透剂
这是整条流程里最难标准化的一步,因为它靠手感,而手感会漂移。
水洗型:水温 10–40 ℃,水压不超过 275 kPa——换算过来约 2.75 bar(0.275 MPa)。这是个什么量级?普通自来水加个花洒喷头就在这个水平,而一台小型高压清洗机轻松能到 50–100 bar,是上限的二十倍以上。现场用高压水枪冲渗透检测件,基本等于把缺陷里的渗透剂一起抽走。喷嘴离工件 30 cm 以上,不能正对缺陷开口冲,一边冲一边在白光下观察,表面没有明显渗透剂色泽就停。
后乳化型:先按规定时间乳化(通常几十秒到数分钟,按工艺卡)再水洗,乳化过头等于把缺陷里的渗透剂也乳化掉了。溶剂去除型:无绒布蘸溶剂单向擦拭,擦一次换一面布,不能来回抹——来回抹会把缺陷口的渗透剂带出来涂满表面。
两个方向的错误都要防:过洗把缺陷里的渗透剂冲走,本该出现的显示不出现,是漏检;欠洗留下整片背景荧光,暗室里一片绿,根本分不清哪里是缺陷。判断依据不是「看着差不多」,而是同一批工件用同一手法、同一样件做对比。
4. 干燥
水洗型与后乳化型在去除后、显像前干燥:先用吸水纸或洁净压缩空气除去表面明水,再进热风干燥。热风温度的上限按标准是 71 ℃(工艺卡常按 70 ℃ 以内执行),但比温度更容易出事的是时间——用最短必要时间把表面烘干即可,不是烘得越彻底越好。温度不到 70 ℃ 却烘上半小时,缺陷口的渗透剂一样会被烤出来,在显像之前就在表面留下一圈边界模糊的渗出;荧光染料长时间受热还会光褪色,后面怎么照都不亮。
溶剂去除型的工件不需要额外烘烤,表面靠溶剂自身挥发即可。反过来,湿式显像剂(水悬浮、水溶性)是施加显像剂之后才干燥,显像层的干燥时间计入显像时间。把湿式显像的工件按第 4 道先烘、再喷显像剂,时序就反了:表面太干会让显像剂挂不上,或者挂上一层厚薄不匀的斑。
5. 显像
显像剂的作用是把缺陷里的渗透剂吸到表面、并铺成一层薄而均匀的膜,让荧光显示更醒目。四类选型:
- 干粉显像:撒粉或喷粉,薄薄一层,静置 10–30 分钟;适合粗糙面与大型工件,不残留。
- 水悬浮显像:干粉配水,需持续搅拌防止沉淀,浸或喷后再干燥。
- 水溶性显像:直接配液使用,成膜均匀,适合精密件,同样喷后再干燥。
- 非水(溶剂悬浮)显像:喷罐,距离 20–30 cm,薄而匀;灵敏度高,适合局部与现场。
时间:从显像层干燥后开始计时,常规 10–60 分钟(干粉 10–30 分钟),上限 60 分钟不能突破。超时不是「多等一会看得更清楚」:显像剂在表面停留过久会吸附环境里的粉尘、水汽与油雾,暗室里成片出现边界模糊的伪显示;同时缺陷里的渗透剂已被吸尽,真显示反而变淡。批量检测要按批计时,不要「喷完一起等」。
判定:显像层薄而均匀、不流挂、不堆积。喷太厚会把显示盖住,荧光透不出来;喷太薄吸不出缺陷里的渗透剂。判读之前不要再碰工件表面。
6. 判读(含记录)
暗适应、辐照度、白光、灯位、防护这些条件,在第三节单独展开——它是整条流程里唯一「靠眼睛下结论」的环节,条件不达标时,前面六步做得再规范也看不出来。
记录是判读的一部分,不是单独一道工序。发现显示后先标记位置(记号笔圈出轮廓,不要直接画在显示上),随判读同步记下部位、显示类型、长度与走向、判定结论、复验方式。判读结束再去补记录,位置和形态十有八九记不准。
7. 后清洗
水洗型与后乳化型用清水冲净,溶剂型用溶剂擦拭,必须把残留的渗透剂与显像剂全部去掉。螺纹、盲孔、搭接缝、焊缝根部是最容易留残的地方,冲完用白布擦一遍确认没有颜色。
后清洗不彻底是审核里另一类高频不符合项。残留的显像剂吸潮后腐蚀表面;残留的渗透剂让后续焊接出气孔、涂装附着力下降;更麻烦的是荧光渗透剂带荧光染料,残留在螺纹与盲孔里,下一次检测时在紫外下会发出假显示——问题会被带到下一件工件上。
每一班都要做的:系统灵敏度校验
检测开始前、检测结束后各做一次,用参考试块把整套工艺走一遍;更换渗透剂或显像剂批次、调整工艺参数、设备维修之后,也要重做。这是 NB/T 47013.5 的明确要求,也是无损审核里出现频率最高的不符合项之一——不是「做了没记录」,就是压根没做。
用什么:B 型试块(不锈钢镀铬试块)最常用,它同时反映渗透剂、去除、显像与光照四个环节的综合灵敏度;A 型(铝合金淬火试块)与 C 型(吹砂钢试块)按工艺文件与业主要求选用。
怎么做:试块与工件同工艺走完全流程,在标准规定的观察条件下判读,试块上应显示的裂纹条数不低于工艺卡规定值;低于规定值,说明系统灵敏度已经下降,要先查渗透剂是否老化、去除是否过度、显像剂是否失效、灯是否衰减,处理完再重新校验,合格后才能开检。
注意两点:试块本身要保持洁净,不得有划伤、锈蚀与残留,不用时存放在洁净容器里;试块也要按周期校验或更换,用旧了的试块裂纹会被渗透剂填满,显示条数越来越少,看上去「不合格」其实是试块失效。校验结果记入检测记录,与工件记录一并归档。
三、紫外判读:把「看得见」变成「可复现」
判读环节最常见的争议是「我看见了、你说没看见」。要让结论可复现,得把四个指标钉死,再规定灯怎么摆、眼睛怎么用。依据是 GB/T 5097-2020《无损检测 渗透检测和磁粉检测 观察条件》,承压设备还叠加 NB/T 47013.5 的要求,航空与外贸件会叠加 ASTM E1417、ISO 3452-1。
| 指标 | 要求 | 怎么测 | 不达标会怎样 |
|---|---|---|---|
| 峰值波长 | 365 nm(365±5 nm),半峰全宽不超过 30 nm,滤色输出无 UVB / UVC | 查灯具出厂检测报告;有条件用光谱仪抽测 | 短波泄漏伤眼伤皮肤;杂散可见光抬高背景 |
| 工件表面紫外辐照度 | 常规判读不低于 1000 µW/cm²(10 W/m²);自显像工艺不低于 3000 µW/cm² | 紫外照度计放在工件位置测,不是贴着灯头测 | 微弱显示看不出来,细裂纹直接漏检 |
| 暗适应 | 进入暗区后不少于 5 min,满 5 min 才开始判读 | 计时,从最后一次接触白光算起 | 关灯就看:亮度低的显示全部看不到 |
| 环境白光 | 工件表面不高于 20 lx | 白光照度计在工件表面测,人眼位置也测一次 | 荧光对比度下降,显示被环境光「压住」 |
暗适应:5 分钟是硬要求,不是「缓一缓」
这是全篇最容易被省掉的一条。NB/T 47013.5-2015 写得很直接:检测人员进入暗区后,至少经过 5 分钟暗适应,才能开始荧光判读;GB/T 5097-2020 也把暗适应作为观察条件的组成部分。标准之所以把时间写死,是因为人眼从明视觉切到暗视觉,视杆细胞的敏感度恢复是分钟级的。
现场的实际做法常常是:关灯、把工件放上去、开紫外灯、开始看——从关灯到第一眼判读不到 30 秒。这几秒里看到的暗室几乎是黑的,亮度低的显示完全捕捉不到,而漏掉的往往正是最该被抓到的细裂纹。
做法:进暗室后先开紫外灯,让眼睛在紫外照明下适应,计时满 5 分钟再开始判读;判读中途需要开白光(找位置、看图纸、量尺寸)时,从关灯重新计时。连续判读时间过长,眼睛疲劳同样会降低对比敏感度,建议每小时休息几分钟,休息后重新适应。
灯怎么摆:别用距离凑照度
距离:以照度计实测为准。距离加倍,照度大致按平方反比下降,所以「灯离远一点看得全」往往意味着照度已经不够。
光斑不是均匀的圆。中心亮、边缘暗是 LED 阵列的常态,倾斜照射时有效照度还要再打一次折。产品标称的 4500 µW/cm² 是某个固定距离的中心值,光斑边缘可能只剩一半甚至更低。所以工件要落在光斑中心区,靠移动灯或移动工件分区覆盖,而不是「一盏灯照一大片」。
角度:灯轴与被检面成 45°–90°,避免光线镜面反射直接进眼睛——金属抛光面上的反射光会让整个视场发白,什么都看不见。必要时稍微偏转工件而不是偏转灯。
扫查:缓慢移动,单区域停留几秒让眼睛捕捉荧光,整面分区覆盖,相邻区域留重叠。大工件不要一次看全,宁可分区看三遍。预热:LED 灯即开即亮,但输出稳定仍需一点时间,检测前先开灯、待输出稳定后再测量与判读。
防护:眼镜选错,等于自己降低灵敏度
GB/T 5097-2020 对防护眼镜有两条要求,现场常常只记住前一半:一是必须阻挡 UV-A(365 nm 附近的紫外);二是不允许佩戴永久性有色、会变暗的眼镜。普通墨镜、变色镜片、染色太阳镜都属于后者——它们把荧光(峰值在 500–550 nm 的黄绿色)一起衰减掉,暗室里看过去就是「什么都不亮」,灵敏度凭空掉一档。
怎么判断:戴上之后看白光下的白纸,颜色不应明显变暗或偏色;如果整个视场都暗了一档,这副眼镜不能用于判读。正确的选择是 UV-A 防护镜(紫外滤光眼镜),它的透过曲线在可见光区接近透明,只把紫外挡掉。
另外两条:不要直视灯头,不要用裸眼迎光斑;紫外对眼晶状体与皮肤的伤害是累积的,短时间「没什么感觉」不代表没有暴露,长袖、手套、面罩该用就用。
灯具与器具的日常自检
紫外灯是会衰减的,而且衰减过程没有明显征兆,不会突然不亮,只是照度一点点掉。建议每班开机前做一次快速检查,每周做一次记录:
- 滤色片:有没有划伤、雾化、油污。滤色片一旦损伤,可见光泄漏上升,暗室背景变亮,微弱显示先被吃掉。
- 光斑均匀性:对着白纸看光斑,出现暗斑或环状不均,往往是阵列里某颗 LED 失效,对应区域等于没照到。
- 照度计:探头必须是 UV-A 型,按周期送计量校准,探头表面保持清洁;用久了的探头会老化,读数偏高。手上只有普通紫外照度计的,先换表,别用读数凑。
- 记录:日期、实测值、处理措施。这份记录在客户审核与第三方审核时是要看的。
四、设备:LUYOR-3103P / LUYOR-3103D 在工序里的位置
这套流程第 6 道工序需要一台 UV-A 黑光灯。本站对应的产品是 LUYOR-3103 系列,型号写作 LUYOR-3103P(适配器供电)与 LUYOR-3103D(锂电池组供电),两者光学部分相同,差别在供电方式与适用场景。它同时用于荧光磁粉与荧光渗透两种工艺,产品定位是探伤黑光灯,不是只做渗透的专用灯。
产品标称参数(产品资料,非现场实测值)
| 项目 | 参数 |
|---|---|
| 型号 | LUYOR-3103P(24V 电源适配器供电)/LUYOR-3103D(24V 锂电池组供电) |
| 紫外光源 | 3 颗 365 nm 大功率紫外 LED |
| 白光光源 | 13 W 白光 LED |
| 38 cm 处照射面积 | 约 φ200 mm |
| 38 cm 处中心紫外强度 | 4500 µW/cm² |
| 滤色片 | 黑色滤色片,满足 ASTM E3022 与 GB/T 5097-2020 对灯具输出的要求(ASTM E3022-26 已更新为 E3022-26a,采购与验收按最新版本核对) |
| 外壳 | 铝合金,前端带橡胶保护套 |
两个型号怎么分工
| 项目 | LUYOR-3103P | LUYOR-3103D |
|---|---|---|
| 供电方式 | 24V 电源适配器 | 24V 锂电池组 |
| 适合场景 | 有市电的固定暗室、检测工位、批量流水线 | 现场、野外、高空、罐内与没有插座的工位 |
| 连续作业 | 不受电池容量限制,适合长时间批量检测 | 按电池容量分段作业,建议配备用电池组 |
| 共同点 | 光学一致:3 颗 365 nm LED、38 cm 处中心 4500 µW/cm²、φ200 mm 光斑、黑色滤色片 | 同左 |
选型其实只有一句话:工件能不能搬到有电的地方。固定暗室、批量检测、每班连续八九小时的,用 LUYOR-3103P,不用管电池;在役检测、塔架、罐体内部、船坞与野外工地,用 LUYOR-3103D,少一根电源线就少一个绊倒与断电的风险。
其一,4500 µW/cm² 是 38 cm 处的中心标称值,不等于工件表面值。它是标准下限 1000 µW/cm² 的 4.5 倍,看起来余量很足,但距离拉远、角度偏斜、光斑边缘都会让实际值下降,判读前仍要用照度计在工件表面实测。
其二,不要靠缩短距离来凑照度。光斑边缘与倾斜照射的衰减很大,凑近了虽然中心够亮,边缘未必够,局部还可能超过 5000 µW/cm² 的参考上限,荧光染料会光褪色。要覆盖大工件,靠移动灯具或增加灯具,不是靠压低灯头。
其三,13 W 白光 LED 是辅助,不是判读光源。白光用于渗透前后的表面观察、找残留、定位缺陷位置,暗室判读必须关掉白光。
其四,灯具合规不等于工艺合规。滤色片满足 ASTM E3022 与 GB/T 5097-2020,说的是灯具的光谱与白光泄漏特性;整条工艺是否合规,还取决于暗室白光照度、暗适应时间、照度实测记录、渗透与显像的工艺参数、每班的试块校验与人员资格。换一支好灯,既解决不了工艺卡写错的问题,也替代不了试块校验。
五、显示怎么判,假显示怎么排
判读不是「看到亮就算缺陷」。同样是荧光,形态、边界、位置、重复性都在提供信息。下表是常见的四类情况,具体验收级别按工件所属标准的验收条款执行。
| 显示类型 | 形态特征 | 常见成因 | 处置 |
|---|---|---|---|
| 线性显示 | 长度大于宽度的 3 倍,边界较清晰 | 裂纹、折叠、冷隔、未熔合 | 按验收标准评定;超标则打磨复检或判废 |
| 圆形显示 | 长度小于宽度的 3 倍,点状或圆斑 | 气孔、疏松、弧坑、夹杂 | 按尺寸与数量评定 |
| 成排显示 | 多个显示沿一条线排列 | 焊接热裂纹、疲劳裂纹、拉裂 | 从严评定,通常需复验确认走向 |
| 假显示 | 边界模糊、位置固定、重复出现、擦拭后变形 | 划痕、加工纹、螺纹根部、装配压痕、清洗残留、显像剂堆积 | 打磨或复洗后复验;仍出现则查工艺 |
先说一条不能当判据用的经验。「洁净纸轻擦后仍会重新渗出,就是真裂纹」这句话流传很广,但它只是辅助判断,不是判据。两个方向都会错:开口极窄、深度很浅的缺陷,擦掉表面残留后渗透剂已经吸不出来,擦完就不复现,而它确实是缺陷;反过来,表面凹坑、铸件疏松、螺纹根部、点焊压痕里残留的渗透剂,擦完照样慢慢渗出,形态还很像裂纹。把它当唯一依据,一边漏检、一边误判。
可用的判断是几条一起看:形态(长度是否大于宽度的 3 倍、边界是否清晰、有无分叉)、走向(是否与主应力方向垂直、是否沿焊缝熔合线)、位置(是否在几何不连续处)、重复性(同一部位复验是否稳定复现)、以及工件的加工与使用履历。拿不准的按工艺卡做打磨复检:打磨后消失的多为表面划伤或压痕;打磨后仍在、且随打磨深度加深而缩短的,才更接近真实裂纹。重要件不要只靠渗透一种方法定论,必要时叠加磁粉、超声或金相复验。
六、审核视角:七类高频不符合项
下面这七条,是无损检测审核里最常开出的不符合项,也正好对应前面各节的关键点。自查时逐条对一遍,比通读标准更快发现问题。
| 不符合项 | 现场常见表现 | 为什么不行 | 怎么改 |
|---|---|---|---|
| 无暗适应 | 关灯就看,从进暗区到第一眼判读不到一分钟,记录里没有暗适应时间 | NB/T 47013.5 要求进入暗区至少 5 min 暗适应;GB/T 5097-2020 同样把暗适应列入观察条件 | 判读记录增设暗适应起止时间栏,满 5 min 再开始 |
| 自显像照度不足 | 全套工艺统一按 1000 µW/cm² 执行,工艺卡不分显像方式 | 自显像工艺的照度下限是 3000 µW/cm²,沿用 1000 直接不满足标准 | 工艺卡按显像方式分列照度下限,实测点仍放在工件表面 |
| 未做系统灵敏度校验 | 记录里只有工件结果,没有试块校验;或者只在客户审核前补做一次 | NB/T 47013.5 要求检测前、检测结束后用试块验证系统灵敏度 | 每班开工前与结束后各一次,结果入档,与工件记录一并保存 |
| 显像超时 | 一批工件喷完一起等,等全部做完再回头看,实际已超过 60 min | 荧光渗透显像时间为 10–60 min,超时后显像剂吸附环境杂质,伪显示成片 | 按批计时,到点即判读;批量大时分批施喷 |
| 照度计不匹配或未校准 | 用普通紫外照度计读数;校准证书过期;探头有油污 | 探头光谱响应必须匹配 UV-A(365 nm),否则读数不可用于判定 | 换 UV-A 探头照度计,校准周期纳入计量台账 |
| 佩戴有色眼镜判读 | 现场戴墨镜或变色镜防紫外 | GB/T 5097-2020 不允许佩戴永久性有色、会变暗的眼镜,会同时衰减荧光 | 配 UV-A 防护镜,戴上后看白纸不应明显变暗或偏色 |
| 后清洗不到位 | 螺纹、盲孔、焊缝根部残留;不做目视或紫反复查 | 残留物腐蚀表面、影响后续焊接涂装,还会在下一件工件上形成假显示 | 后清洗后用白布擦拭与紫外灯复查看有无残留 |
七、常见问题
Q1:工件表面 1000 µW/cm² 是灯具参数还是现场实测值?
是现场实测值,而且必须测在工件表面。灯具样本上的照度通常标的是某个固定距离的中心值,不能直接当作工件表面的紫外强度。规范做法是每换一种工件规格、每次调整灯位之后,把紫外照度计放到工件表面最不利的位置测一次并记录。
Q2:自显像工艺为什么要求 3000 µW/cm²?
自显像不靠显像剂把渗透剂吸出来,缺陷里的渗透剂要自己渗到表面形成显示,信号弱得多,所以标准把工件表面的照度下限提高到 3000 µW/cm²。执行这类工艺时不能沿用 1000 µW/cm² 的常规下限,工艺卡要单列,实测点同样放在工件表面。
Q3:暗适应 5 分钟是建议还是硬要求?
是硬要求。NB/T 47013.5-2015 规定检测人员进入暗区后至少经过 5 分钟暗适应才能开展荧光判读,GB/T 5097-2020 也把暗适应列入观察条件。判读中途开过白光的,要重新计时。
Q4:没有暗室,用遮光布围一下行不行?
可以,但要用白光照度计验证,并且要留得住人。遮光布工位常见的问题是顶部与缝隙漏光,工件表面实测往往超过 20 lx;另一个问题是进出方便,人待不住 5 分钟,暗适应做不成。两项都过不了,说明这个工位不适合做荧光渗透判读,应改到固定暗室。
Q5:渗透时间能不能按经验缩短?
不建议。渗透靠毛细作用,时间不足时缺陷里进的渗透剂少,显像后亮度低,表现为「时有时无」的弱显示,比完全看不见更危险——容易被当成假显示放过。确实要缩短,应通过对比样件与试块验证灵敏度没有下降,并写进工艺卡,而不是现场临时决定。
Q6:洗完以后背景整片发绿,问题出在哪?
先查去除工序:水压过低、冲洗时间不够、溶剂布反复使用、后乳化型乳化时间不足,都会留下背景。其次查预清洗:表面粗糙或有凹坑时,渗透剂藏在微观凹坑里洗不掉。最后查渗透剂本身:黏度过高或已污染老化的渗透剂更难去除。按这个顺序排查,比一味加大水压有效——过洗会把真缺陷一起冲掉。
Q7:LUYOR-3103P 和 LUYOR-3103D 怎么选?
看工件能不能搬到有电的地方。固定暗室、批量流水线、长时间连续检测选 LUYOR-3103P,接 24V 适配器,不受电池容量限制;在役检测、高空、罐内、野外工地选 LUYOR-3103D,24V 锂电池组供电,建议配一组备用电池。两者光学部分一致,换型不会改变判读条件。
相关产品与延伸阅读
LUYOR-3103P / LUYOR-3103D 荧光探伤黑光灯:产品标称参数与两个型号的供电差异
探伤紫外灯栏目:便携式、手电筒式、吊挂式与头盔式全系选型
满足 GB/T 5097-2020 的荧光检测紫外探伤灯:观察条件的条文要点
LUYOR-BB 系列 LED 紫外探伤灯满足 ASTM E3022:新版标准对灯具收紧了哪些指标
探伤灯常见问答:选型、辐照度与日常维护的零散问题
上海路阳仪器有限公司. 《荧光渗透检测操作规程与紫外判读》[EB/OL]. 上海路阳仪器有限公司, 2026-11-06. https://www.luyor.net/jishuwenzhang/389.html.